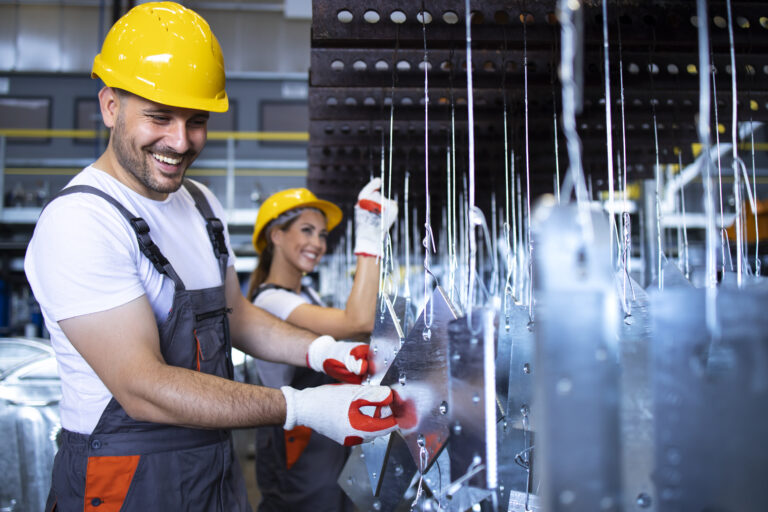
Mecanizado, corte, estampado y prensas pierden capacidad en preparaciones, esperas de material y paradas no programadas. Medimos qué ocurre en cada máquina y ordenamos el trabajo para recuperar tiempo productivo.

Registramos paradas y ciclos en la máquina para decidir con datos.
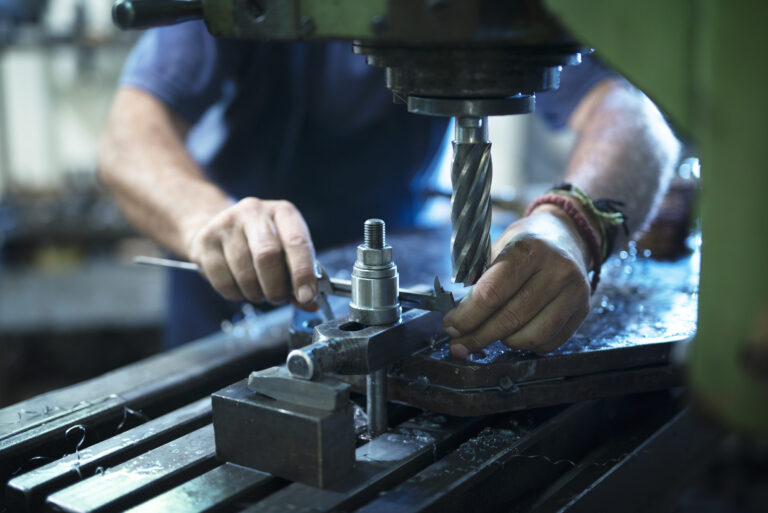
En un taller o planta metalmecánica la máquina rara vez se detiene por una sola causa: se suman preparaciones, esperas y fallas pequeñas.
Montaje y ajuste de troqueles, utillajes y programas que toman más de lo necesario por falta de preparación previa y de un orden estándar.
Leer más ↗
Máquinas detenidas porque falta material, plano, herramienta o instrumento de medición en el momento en que se necesita.
Leer más ↗
Husillos, guías, sistemas hidráulicos y lubricación que fallan por falta de inspección y de rutinas de mantenimiento básico.
Leer más ↗
Piezas fuera de tolerancia por desgaste de herramienta, ajustes distintos entre operadores o falta de control en el punto de uso.
Leer más ↗
El orden de estas pérdidas cambia de una planta a otra. Por eso empezamos midiendo en sus máquinas.
Trabajamos con operadores, programadores y mantenimiento, sin detener la producción para medir.

Anotamos ciclos, preparaciones, paradas y rechazos de las máquinas críticas para calcular el OEE.
Entregable: línea base de OEE por máquina

Ordenamos las causas por impacto y definimos acciones con responsables y fechas.
Entregable: plan priorizado
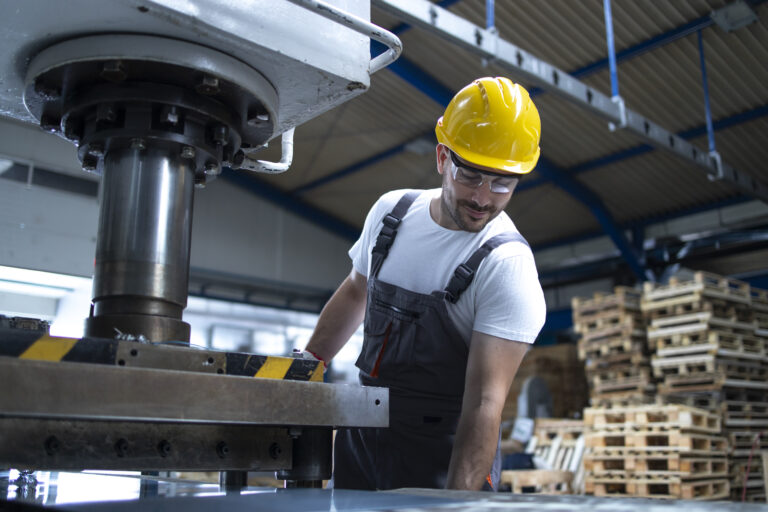
Definimos la secuencia de preparación y cambio, y las rutinas de inspección y lubricación del operador.
Entregable: OPL y ayudas visuales en la máquina
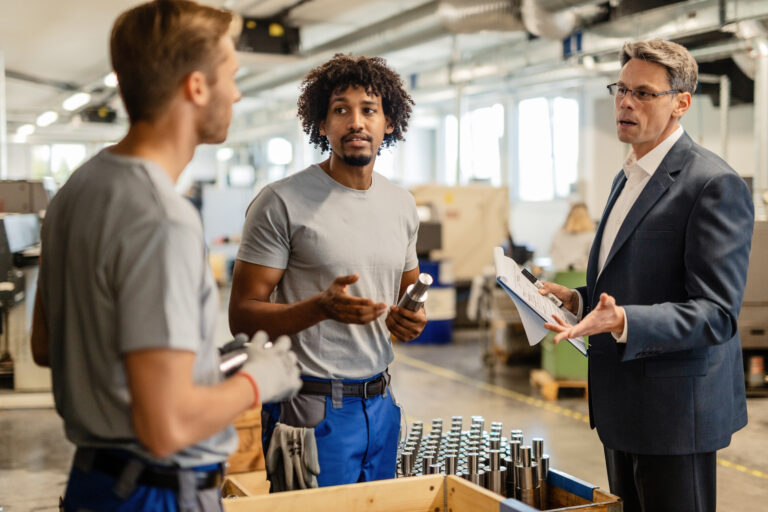
Revisamos el OEE y las paradas por turno y ajustamos el plan con el equipo.
Entregable: seguimiento de OEE por máquina
Dependen de lo que muestre el registro de cada máquina.
Medición del tiempo productivo por máquina y por turno, con las pérdidas ordenadas.
Leer más ↗
Preparaciones y cambios de troquel más cortos, con preparación externa y ayudas visuales.
Leer más ↗
Inspección y lubricación por parte del operador y revisión de componentes críticos.
Leer más ↗
Abastecimiento de material y herramienta para evitar máquinas esperando.
Leer más ↗
Todo queda a la vista en la planta y documentado para el equipo.
Preparaciones, esperas y paradas ordenadas por su efecto en el tiempo productivo.
Pasos y herramientas para montar y cambiar troqueles y utillajes.
Estándares visuales para el operador, con puntos de revisión claros.
Indicadores por turno y reuniones cortas de revisión.
Material técnico de IN&SOL para empezar a ordenar la medición.
Las pérdidas del equipo que más erosionan el resultado de la planta.
Leer más ↗
Guía de transición hacia el mantenimiento planificado.
Leer más ↗
Rutina de inspección para operadores en la máquina.
Leer más ↗
Calcule el OEE de su máquina con la herramienta de este sitio.
Leer más ↗
Respuestas breves antes de iniciar un diagnóstico.
Mecanizado y CNC, corte, plegado, estampado, prensas, soldadura y acabado. Se empieza por las máquinas que más limitan el flujo de la planta.
Con el tiempo planificado, las paradas y preparaciones, el ciclo real frente al ideal y las piezas rechazadas o retrabajadas. De ahí salen disponibilidad, rendimiento y calidad.
Sí. En producción por lotes las preparaciones pesan mucho, y por eso el trabajo se enfoca en ordenarlas y estandarizarlas.
No. El registro se hace con las máquinas operando, junto a operadores y mantenimiento.
Acceso a las máquinas, los registros de producción y paradas si existen, y un interlocutor de producción y mantenimiento.
Atendemos plantas en Colombia, con sedes en Medellín y Bogotá.
Cuéntenos su proceso y revisamos juntos por dónde comenzar.
Analizaremos los cuellos de botella de su planta y evaluaremos el potencial de retorno de inversión (ROI) sin compromiso.
Analizaremos los cuellos de botella de su planta y evaluaremos el potencial de recuperación de OEE sin compromiso comercial.