Inicio » Soluciones » Lean Manufacturing y SMED
Vertical estratégica especializada

Cambios más ágiles con Lean y SMED

Los cambios lentos, las esperas y los movimientos innecesarios consumen capacidad y retrasan pedidos. Aplicamos Lean, un enfoque de reducción de desperdicios, y SMED, una metodología de cambio rápido de herramientas y formatos, para organizar la preparación y estandarizar tareas con el equipo de planta.

Ingeniero mecánico instruyendo a operarios en el piso de planta industrial
Entregable formal comprometido

Matriz SMED, carros de preparación externa y estandarización 5S en celdas.

01 / Impacto medible en planta

Resultados auditados en planta

Impacto financiero en P&L: Pasar de cambios de 90 a 25 minutos permite liberar hasta 2 turnos semanales de producción neta, posibilitando fabricar justo a tiempo lo que el cliente demanda sin generar sobreinventario.

-65 a -75%

Reducción setup (SMED)
De 80 a 25 minutos promedio en líneas de ensamble/envasado

3X

Flexibilidad de lote
Capacidad de programar corridas más cortas sin penalidad

-40%

Desperdicio físico (muda)
Erradicación de movimientos innecesarios y esperas

Referencia comprobada

Sector Plásticos & Empaques: Reducción de tiempo de cambio de molde de 85 a 22 minutos.

02 / Diagnóstico de restricciones

¿Qué problemas de su operación aborda esta solución?

Cambios de formato y actividades sin valor que restan tiempo productivo y flexibilidad a las entregas.

01

Transiciones de formato y cambio de troqueles/moldes que consumen horas de mecánicos mientras la planta está parada.

02

Ajustes por "ensayo y error" al arrancar lote nuevo, generando sacos de material desperdiciado.

03

Desorden en el taller y piso de planta con herramientas extraviadas durante los arranques.

04

Rigidez para programar la producción: obligación de fabricar lotes gigantescos que saturan almacenes.

03 / Metodología de despliegue en piso

Cómo acompañamos la intervención

Las actividades técnicas se orientan al problema diagnosticado. El ciclo de planear, hacer, verificar y actuar (PHVA) permite revisar avances y ajustar las acciones.

Ingeniero mecánico instruyendo a operarios en el piso de planta industrial

Fase 01Filmación y desglose operativo del setup

Cronometraje de cada segundo del cambio distinguiendo operaciones internas (máquina parada) de externas.
Hito auditable en planta
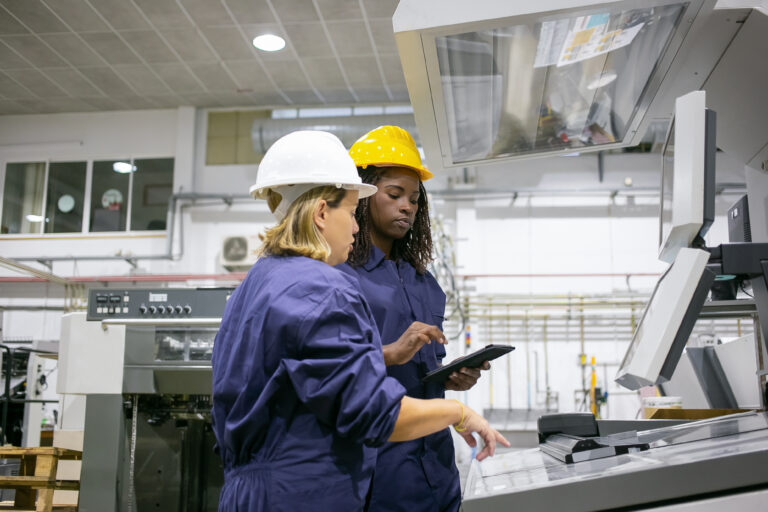
Capacitación en operación de máquina con panel de control y tableta

Fase 02Conversión de internas a externas

Alistamiento previo de herramentales, precalentamiento y carros de cambio listos antes de apagar el equipo.
Hito auditable en planta
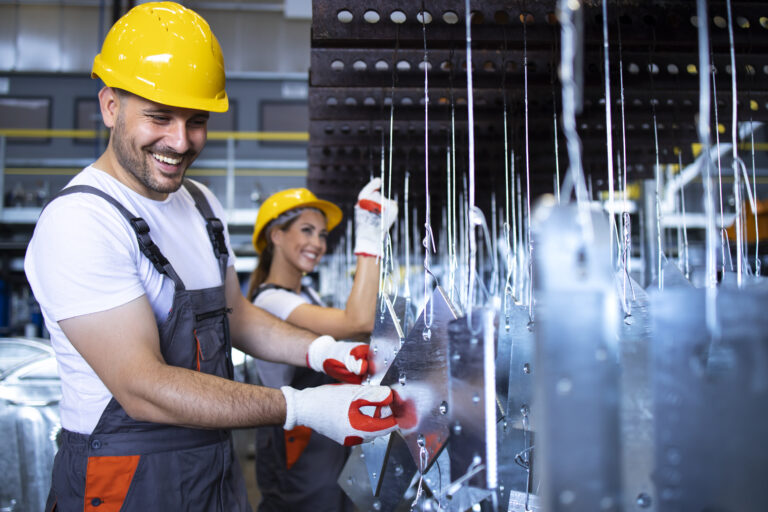
Operarios con casco inspeccionando piezas metálicas en planta

Fase 03Estandarización mecánica de sujeciones

Eliminación de tornillería lenta mediante clips rápidos, topes mecánicos fijos y marcas de ajuste cero.
Hito auditable en planta
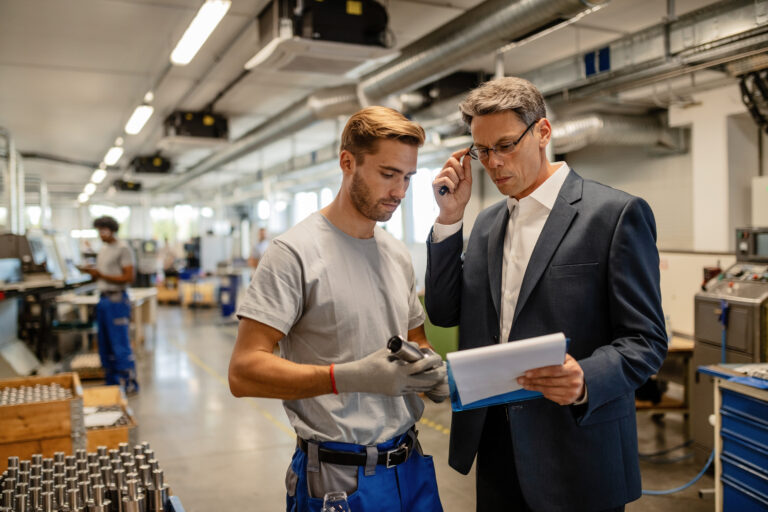
Ingeniero y operario analizando reportes de producción en planta metalmecánica

Fase 04Taller Kaizen 5S en piso de planta

Demarcación, orden visual y paneles de herramientas sombreados en el puesto de trabajo.
Hito auditable en planta

04 / Primer paso lógico recomendado

Identifique sus prioridades de mejora

Antes de definir un plan de inversión o consultoría, determine en qué percentil se encuentra su planta respecto al estándar de la industria.

Caso de estudio asociado

Sector Plásticos & Empaques: Reducción de tiempo de cambio de molde de 85 a 22 minutos.

Consulte la bitácora técnica de intervención, las métricas iniciales y el retorno financiero certificado.

05 / Contacto

De las pérdidas operativas a una productividad más rentable

Cuéntenos su reto de producción, mantenimiento o abastecimiento y le proponemos por dónde empezar.

06 / Otras soluciones

Explore las demás soluciones de IN&SOL

Seis frentes de intervención mecánica en piso que se combinan según el diagnóstico de su planta.

Productividad y OEE

La baja productividad eleva el costo por unidad y dificulta cumplir las entregas.
Ver solución ↗

TPM y Confiabilidad Mecánica

Las fallas recurrentes generan costos imprevistos y dificultan cumplir la producción.
Ver solución ↗

Supply Chain y Flujo en Planta

Los materiales que no llegan a tiempo y el inventario detenido elevan costos y retrasan las entregas.
Ver solución ↗

Analítica Operacional y BI

Los datos tardíos o dispersos dificultan actuar sobre costos, paradas y baja productividad.
Ver solución ↗

Estandarización y Calidad en Máquina

Las mermas, los retrabajos y las diferencias entre turnos elevan costos y afectan las entregas.
Ver solución ↗

Todas las soluciones

Vea el catálogo completo de intervenciones en planta de IN&SOL.
Ver catálogo ↗

Sesión de Diagnóstico Preliminar (30 min)

Agende una Conversación Técnica con un Consultor Senior

Analizaremos los cuellos de botella de su planta y evaluaremos el potencial de recuperación de OEE sin compromiso comercial.

Sus datos están protegidos bajo estricto acuerdo de confidencialidad industrial.
Llamar